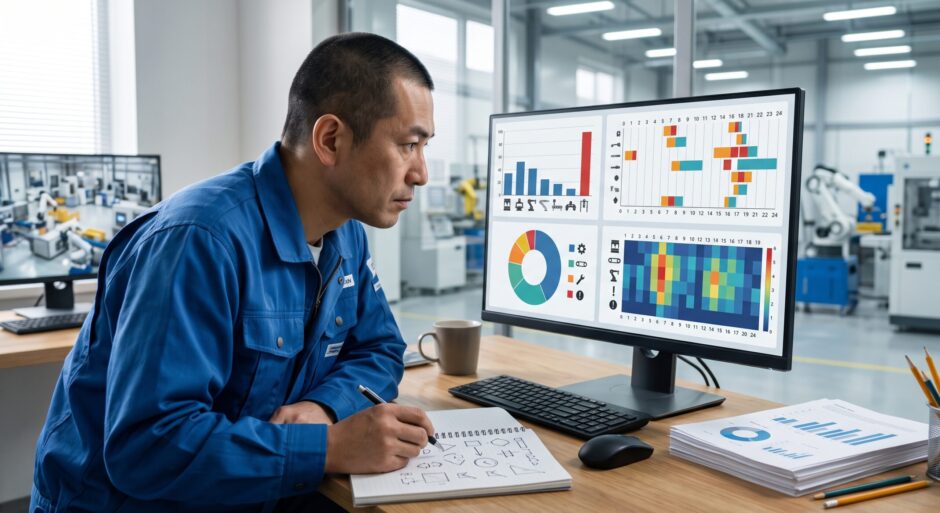

製造現場では、数十秒から数分程度で復旧する短い設備停止が繰り返し発生することがあります。
一件ずつ見ると影響が小さく見えるため、
- 作業日報には記録している
- 停止回数だけ月報へ記載している
- 現場では「この設備はよく止まる」と認識している
ものの、改善対象を定量的に決められていないケースがあります。
一般に「チョコ停」は、設備の部分的な停止や作用対象の不具合などによって発生し、短時間で復旧できる小停止を指します。時間について一律の境界があるというより、自社の設備・工程に応じて記録ルールを定める方が実務上は扱いやすいでしょう。
チョコ停対策で最初に必要なのは、AIや新しいセンサーではありません。
既存の停止記録から「どの設備で、いつ、どの原因が、何回・何分発生しているか」を見える状態にすることです。
本記事では、Excelでも始められるチョコ停の集計・見える化手順を解説します。
チョコ停は「短いから影響が小さい」とは限らない
チョコ停は一回あたりの停止時間が短く、現場作業者が比較的すぐ復旧できるため、長時間の設備故障ほど目立ちません。
一方で、一日に何度も繰り返せば停止時間は積み上がります。
また、高速な生産設備では数分の停止でも生産数量へ影響することがあります。
短時間停止は記録から漏れやすく、結果として生産性能の損失が見えにくくなることも指摘されています(Sonmez et al., 2018)。
したがって、
「1件が何分だったか」だけでなく、「何件発生し、合計で何分失ったか」を同時に見る
ことが重要です。
最初に停止記録の定義をそろえる
分析の前に確認したいのが、何を「チョコ停」として記録するかです。
たとえば現場によって、
- 30秒以上の停止
- 作業者による復帰操作が必要な停止
- 設備故障ではない短時間停止
など、管理上の基準が異なることがあります。
重要なのは、一般的な時間閾値をそのまま当てはめることではなく、同じ工場・設備では同じルールで記録することです。
また、
- 計画停止
- 段取り・品種切替
- 長時間の設備故障
- チョコ停
- 材料待ち
などを同じ「停止」として混在させると、分析結果を解釈しにくくなります。
停止区分をあらかじめ整理しておきます。
最低限記録したい停止データ
チョコ停を分析するなら、最低限次の項目を用意します。
| 項目 | 内容 |
|---|---|
| event_id | 停止イベントを識別するID |
| equipment_id | 設備ID |
| line_id | ラインID |
| 停止開始 | 停止した日時 |
| 復旧 | 再稼働した日時 |
| 停止時間 | 停止から復旧までの時間 |
| 停止区分 | チョコ停・故障など |
| 原因大分類 | 搬送、センサー、材料など |
| 原因詳細 | ワーク詰まりなど |
| 製品・品種 | 生産していた製品 |
| シフト | 昼勤・夜勤など |
| 対応内容 | 復旧時に行った作業 |
たとえば、次のようなデータです。
| event_id | 設備 | 開始 | 復旧 | 停止分 | 原因 | シフト |
|---|---|---|---|---|---|---|
| E001 | M01 | 09:12 | 09:14 | 2 | ワーク詰まり | 昼勤 |
| E002 | M01 | 09:43 | 09:44 | 1 | センサー | 昼勤 |
| E003 | M02 | 10:08 | 10:13 | 5 | 搬送異常 | 昼勤 |
| E004 | M01 | 13:31 | 13:34 | 3 | ワーク詰まり | 昼勤 |
| E005 | M03 | 22:14 | 22:16 | 2 | 不明 | 夜勤 |
| E006 | M01 | 22:50 | 22:52 | 2 | センサー | 夜勤 |
※すべて説明用の架空データです。
すべての項目を最初からそろえる必要はありません。
まず「設備」「開始・復旧時刻」「原因」だけでも、集計できる範囲は大きく広がります。
STEP1:設備別に停止回数と累積停止時間を集計する
最初に設備別で集計します。
上記の架空データでは、
| 設備 | 停止回数 | 累積停止時間 | 平均停止時間 |
|---|---|---|---|
| M01 | 4回 | 8分 | 2.0分 |
| M02 | 1回 | 5分 | 5.0分 |
| M03 | 1回 | 2分 | 2.0分 |
となります。
ここから二つの異なる特徴が分かります。
M01は、一回あたりは短いものの停止頻度が高い。
M02は、停止回数は少ないものの一回の停止が比較的長い。
そのため、「停止回数ランキング」と「累積停止時間ランキング」は別々に作ることをおすすめします。
回数だけを見ればM01が最優先に見えますが、停止による生産影響まで考えると、設備の負荷時間、生産速度、ボトルネック性なども考慮する必要があります。
JIPMでも、故障について発生件数だけでなく、停止時間を負荷時間で評価する故障強度率など複数の指標を用いています。単純な件数だけではなく、発生頻度と時間影響を分けて見る考え方は設備管理でも重要です(日本プラントメンテナンス協会, 2023)。
STEP2:時間帯・シフト別に集計する
次に「いつ発生しているか」を確認します。
たとえば、
- 8~9時
- 9~10時
- 10~11時
のように1時間単位で分けてもよいですし、
- 昼勤
- 夜勤
などのシフト単位でも構いません。
時間帯別に見ることで、
「始業直後に集中している」
「夜勤で増えている」
「休憩後に発生しやすい」
といった偏りが見える可能性があります。
ただし、偏りが見えただけでは原因とは言えません。
夜勤で停止が多くても、
- 夜勤の生産量が多い
- 生産品種が違う
- 設備条件が違う
など別の要因があるかもしれません。
時間帯別分析は、原因を決めるためではなく、現場で何を確認するかを絞るために使います。
STEP3:原因別に集計する
次に原因別です。
たとえば、
- ワーク詰まり
- 搬送異常
- センサー
- 材料
- 位置ずれ
- 操作・調整
- 周辺設備
- 不明
などへ分類します。
ここでよく起こるのが表記ゆれです。
「ワーク詰まり」
「製品詰まり」
「詰まり」
「搬送部詰まり」
が別々に登録されていると、同じ現象でも別原因として集計されます。
分析前に、可能な範囲で「原因大分類」と「原因詳細」を分けて整理すると扱いやすくなります。
一方、「不明」を無理に別の原因へ振り分ける必要はありません。
「不明が30%ある」という結果自体が、停止記録や原因確認方法を改善する必要性を示す情報になります。
STEP4:パレート図で重点項目を確認する
原因別集計ではパレート図が使いやすい方法の一つです。
横軸へ原因、縦軸へ停止時間または件数を置き、大きい順に並べます。
たとえば、
- ワーク詰まり:85分
- センサー:40分
- 搬送異常:25分
- 材料:15分
- その他:10分
となっていれば、まずワーク詰まりについて詳しく確認する候補になります。
ただし、パレート図の上位原因がそのまま「真因」とは限りません。
「ワーク詰まり」が多くても、その背景には、
- ワーク寸法
- ガイド調整
- 搬送速度
- 汚れ
- 摩耗
- 前工程のばらつき
など複数の要因があり得ます。
パレート図は調査する優先順位を決める道具として利用します。
STEP5:設備×原因、設備×時間帯でクロス集計する
全体の原因ランキングだけでは、「どの設備で起きているか」が見えません。
そこで、
- 設備×原因
- 設備×時間帯
- 原因×シフト
- 製品×原因
などをクロス集計します。
たとえば、
| 設備 | 詰まり | センサー | 搬送異常 | 不明 |
|---|---|---|---|---|
| M01 | 18 | 12 | 2 | 1 |
| M02 | 2 | 1 | 15 | 3 |
| M03 | 0 | 3 | 1 | 8 |
という結果なら、
- M01:詰まり
- M02:搬送異常
- M03:原因不明
という異なる確認テーマが見えてきます。
時間帯×設備をヒートマップにすると、特定の時間帯へ停止が集中している場所も視覚的に確認できます。
OEEとチョコ停をどう見るか
設備の状態を見る代表的な指標にOEE(Overall Equipment Effectiveness:設備総合効率)があります。
JIPMでは設備総合効率を、
設備総合効率 = 時間稼動率 × 性能稼動率 × 良品率
として整理しています(日本プラントメンテナンス協会, 2023)。
また、JIPMの指標定義では、性能稼動率は速度低下ロスとチョコ停ロスの大きさを顕在化する指標とされています。
したがって、「チョコ停=すべて時間稼動率の低下」と単純に扱うのは適切ではありません。
一方、OEEの値だけを見ても、
「どの設備の、どの原因を改善するか」
までは分かりません。
ISO 22400でも、製造オペレーション管理におけるKPIを定義・活用する枠組みが示されていますが、KPIはあくまで状態を測定・判断するための指標です。原因分析とは役割を分けて考える必要があります。
そのため、
OEEで全体のロスを見る → 停止イベントデータで原因候補を深掘りする
という使い分けが分かりやすいでしょう。
Excelで始めるチョコ停分析
停止記録がExcelやCSVにあれば、最初はピボットテーブルだけでも分析できます。
停止時間を計算する
停止開始がB2、復旧時刻がC2の場合、Excelでは次のように分単位へ換算できます。
=(C2-B2)*1440
日付をまたぐ場合や、日時情報が文字列になっている場合は、データ形式を確認してください。
ピボットテーブルで設備別集計
行:
- equipment_id
値:
- event_idの個数
- 停止時間の合計
- 停止時間の平均
とすれば、
「停止回数」「累積停止時間」「平均停止時間」
を同時に確認できます。
次に、
- 行:原因
- 値:停止時間合計
として原因ランキングを作り、必要に応じてパレート図へします。
列へ「時間帯」「シフト」「設備」を追加すれば、さらに分析範囲を広げられます。
停止記録を分析するときのよくある失敗
停止回数だけで改善順位を決める
1分停止が100回の設備と、20分停止が10回の設備では問題の性質が異なります。
回数と累積時間を両方見ます。
設備ごとの稼働条件を無視する
24時間稼働する設備と、1日4時間しか動かない設備の停止時間をそのまま比較すると解釈を誤る場合があります。
必要に応じて負荷時間や生産量も併せて確認します。
「その他」「不明」を消してしまう
原因不明の多さは、データ品質上の課題です。
推測で原因を埋めるより、そのまま記録して原因確認プロセスを見直します。
集計結果だけで原因を断定する
「夜勤で多い」からといって、夜勤者の作業が原因とは限りません。
生産品種、設備負荷、材料など他条件を確認します。
最初から高度な分析をしすぎる
停止記録の原因名称が統一されていない状態で高度なAIモデルを作っても、実務判断へ使えるとは限りません。
まずは設備・時間・原因の基本集計から始めます。
既存記録で足りなければ追加データを検討する
Excelで分析すると、
「短すぎる停止は記録されていない」
「停止時刻が作業者の記憶頼み」
「原因の半分以上が不明」
という課題が見つかる場合があります。
その段階で、
- PLCログ
- 設備稼働信号
- 生産実績
- センサーデータ
- 品種・ロット情報
などの追加取得を検討します。
近年は、短時間停止が手作業記録から抜けることで設備性能評価に不確実性が生じることや、自動計測によって短時間停止を顕在化する研究も報告されています(Sonmez et al., 2018、Peças et al., 2026)。
ただし、「データを取れるから取る」のではなく、
何を判断するために追加データが必要なのか
を先に決めることが重要です。
MIRASENTで支援できること
チョコ停分析は、まず既存の停止記録から始めることができます。
一方、実際の製造現場では、
- 停止記録はExcel
- 生産実績は別システム
- 保全履歴は紙
- 品質データは別ファイル
- 設備ログはPLC
と、データが分散していることがあります。
SCI総合研究所株式会社のMIRASENTでは、設備停止、保全、品質、生産などの現場データを整理し、
- どの設備を見るか
- どのロスから改善するか
- どのデータが不足しているか
- 追加取得が必要か
といった生産現場の意思決定を支援しています。
最初からAIや予兆保全を前提とせず、既存のExcelや停止記録の整理から検討できます。
まとめ
チョコ停の改善では、「よく止まる気がする設備」を感覚で選ぶのではなく、まず停止記録を整理します。
基本的な流れは、
- 停止記録の定義をそろえる
- 設備別に停止回数と累積停止時間を見る
- 時間帯・シフト別に見る
- 原因別に集計する
- パレート図・クロス集計で重点項目を確認する
- 現場で実際の条件を確認する
です。
停止回数が最大の設備と、停止時間の影響が最大の設備は一致しない場合があります。
また、集計結果は原因そのものではありません。
データを使って**「どこを現場で詳しく見るべきか」を絞り込むこと**が、チョコ停見える化の大きな目的です。
既存記録だけで十分なら、まずExcelから始めればよいでしょう。
分析を進めた結果、データ不足や設備ログとの統合が必要になった段階で、追加のデータ取得や仕組み化を検討すると無理がありません。
参考文献
- 日本プラントメンテナンス協会. 2023. TPM優秀賞 受審要領:TPMの効果指標と定義. 公益社団法人日本プラントメンテナンス協会.
- International Organization for Standardization. 2014. ISO 22400-1:2014 Automation systems and integration — Key performance indicators (KPIs) for manufacturing operations management — Part 1: Overview, concepts and terminology. ISO.
- International Organization for Standardization. 2014. ISO 22400-2:2014 Automation systems and integration — Key performance indicators (KPIs) for manufacturing operations management — Part 2: Definitions and descriptions. ISO.
- Sonmez, V., Testik, M. C. and Testik, O. M. 2018. Overall equipment effectiveness when production speeds and stoppage durations are uncertain. The International Journal of Advanced Manufacturing Technology. Vol. 95. pp. 121–130. DOI: 10.1007/s00170-017-1170-8.
- Peças, P. et al. 2026. Non-intrusive edge-based micro-stop detection using hybrid learning in manufacturing system. The International Journal of Advanced Manufacturing Technology. Vol. 145. pp. 2309–2327.